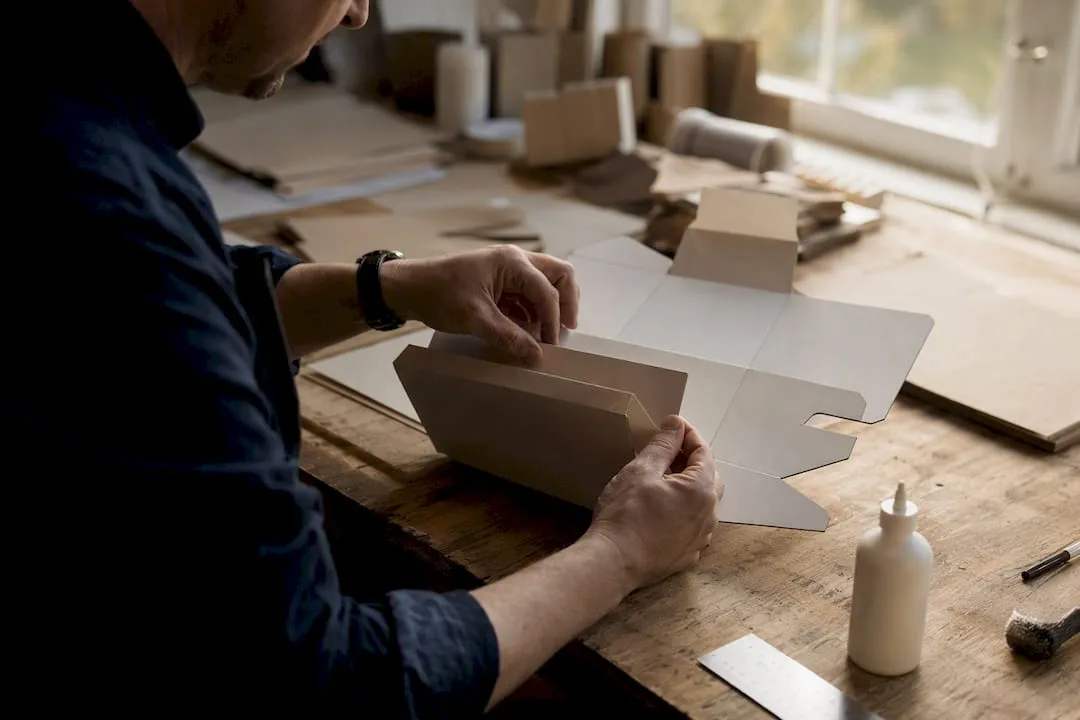
自动锁底盒(扣底盒),英文也称 crash lock 或 auto lock carton,盒底在出厂前已经预先糊好。撑开盒身时,只需一个动作,盒底就会自动锁合成平整方正的底面,不用胶带,也不用手工折底。盒底成型快、结构稳,正因如此,这种盒型成了高速订单履约和自动装盒线上的主流选择。如果您的 SKU 超出了普通折叠纸盒(彩盒)的承重范围、产线速度是关键指标,或者您希望包装直接上架就有零售陈列效果,又不想增加装配人工,就可以选择自动锁底盒。
要点速览: 纸张纹向要与压痕线方向一致,这是防止回弹、保证生产中稳定锁底的关键。 按产品装填后的实际重量和产线速度专门打样,可以降低锁底失效和卡机的风险。 较重的 SKU 通常要用微瓦楞纸板或涂布再生纸板;较轻的产品用 SBS 或 FBB 白卡纸即可。 自动化产线如有防拆要求,建议用胶封式封口(seal end);人工装填则适合插口式盒盖,成本也更低。 大货生产前,务必在您自己的产线上试机,提前发现并解决锁底、涂胶和成型方面的问题。
目录
- 自动锁底盒和插锁底盒、插口盒有什么区别?
- 自动锁底盒怎样设计才能锁底可靠?
- 自动锁底盒纸板怎么选?按产品重量来定
- 自动锁底盒顶部封口怎么选?
- 装盒机和装填线对纸盒公差有什么要求?
- 自动锁底盒价格、起订量(MOQ)和交期由什么决定?
- 设计和印刷确认前,需要提供哪些文件?
- 羽安包装能为自动锁底盒采购提供哪些支持?
- 为什么多数自动锁底盒指南都不讲最难的部分?
- 规格表定好后,自动锁底盒怎么打样?
自动锁底盒和插锁底盒、插口盒有什么区别?
自动锁底的原理,归结起来就在一个动作上:把盒坯撑方。自动锁底盒出厂时,盒底几片特定的折翼已经预先粘好。操作工或装盒机把压平的盒坯撑开成型时,这些折翼会立即扣合,形成锁紧、可承重的盒底。不用按顺序折底,不用胶带枪,也不用在产线上等胶水固化。
再对比一下供应商报价中常见的另外几种盒型:
- 插锁底盒(snap lock)靠相互咬合的插舌锁底,不预先上胶。这种盒型成型快,但装入产品受力后刚性较差。
- 普通插口盒需要人工按顺序折好盒底折翼,每只多花几秒钟,批量一大,累计工时增长得很快。
- 自锁底盒(auto lock bottom)与本文所说的自动锁底盒是同一种盒型,只是部分地区叫法不同。它以略高一点的单价,换来几乎为零的装配人工。
规格书里,自动锁底盒常有几种叫法混用(crash lock、auto lock bottom、auto bottom box),供应商有时还会简写成 CLB(crash lock bottom)。这些叫法描述的都是同一种锁底结构。
自动锁底盒怎样设计才能锁底可靠?

纸张纹向是多数采购方最容易跳过、事后也最常后悔的细节。纸板纤维在整张纸里朝同一个方向排列;压痕线一旦逆着纹向,折痕就很难折得干净利落。这种阻力到了产线上,就表现为“回弹”:盒底撑开后又部分弹开,无法保持锁平。要在大货生产前发现这个问题,靠得住的办法只有一个:按装填后的实际重量做结构打样。

粘口(glue flap)的位置同样关键。常规纸板订单,供应商一般指定 PVA(聚醋酸乙烯酯)胶;高速产线需要更快固化时,则改用热熔胶。粘口宽度和胶黏剂类型,决定了连续成型数千次时锁底是否稳定一致,而不只是最初那十只测试样能不能锁住。

专业提示:不要只凭电子稿就签样。正式下大货前,请供应商按刀模图做一只实物样,并用它完成三项测试:实际撑盒测试、按产品真实重量做的承重测试,以及与内托(如有)的配合测试。
请供应商按您的刀模图专门打一只自动锁底盒样品,不要拿通用的现货样品代替。纸盒是稳定锁底还是时好时坏,差别往往藏在平面样稿根本看不出来的细节里。
自动锁底盒纸板怎么选?按产品重量来定
纸板选择,是“过度设计”最容易悄悄吃掉利润的地方。装较轻的零售商品时,多数自动锁底盒用 SBS(漂白硫酸盐纸板)或 FBB(折叠纸盒纸板)这两类白卡纸,也可以用 CRB(涂布再生纸板);产品更重或体积更大时,则改用微瓦楞纸板,通常是 E 楞或 F 楞。
- SBS/FBB 白卡纸适合化妆品、膳食补充剂和小件零售商品,单件重量一般在一两公斤(几磅)以内。
- 微瓦楞纸板(E 楞、F 楞)抗压和缓冲性能更好,适合较重的 SKU,或供应链中装卸比较粗放的情况,印刷效果依然清晰。
- CRB(涂布再生纸板)是成本更低的折中选择。如果货架功能比品牌呈现更重要,可以考虑它。
供应商的常见规格里,卡纸类自动锁底盒的纸板克重一般在 250–500 g/m²;瓦楞方案则主要看楞型,不能只看克重。纸板越厚、楞型越高,模切能做到的精细程度和细小印刷内容的清晰度就越受限。因此,材料要按产品实际重量来选,不要默认选能用的最厚方案。如果您的 SKU 正好处在要不要换瓦楞的临界点,可以看看我们的瓦楞纸箱产品线,那里对这个过渡区间有更详细的说明。
自动锁底盒顶部封口怎么选?
盒底会自己锁合;产品怎么装、怎么开、能不能重新封上,则取决于顶部封口。几种主要方案对比如下:
- 反向插口盒(RTE):两端插舌分别朝前、后两面反向折入,外观整洁,适合外观比速度更重要的人工零售包装。
- 同向插口盒(STE):两端插舌朝同一方向折入,手工封盒稍快一些,但反复开合时不如 RTE 牢靠。
- 插口式盒盖:RTE 和 STE 的统称,适合人工或半自动装填线。
- 胶封式封口:两端都用胶粘死,适合高速自动装填;产品如果更看重防拆、不太需要消费者重复封合,也适合选它。
人工包装时,插口式盒盖有助于压低成本。大批量运行的自动装填线,选胶封式封口可以降低卡机风险,也能更直接地满足防拆要求。至于要不要加防尘翼、摩擦锁扣或防拆条,要看产品需要的是可重复封合,还是一次性封口的完整性。医药和保健品品牌通常倾向于胶封式封口加防拆条;我们的防拆纸盒与封签页面对这些要求有更直接的说明。
装盒机和装填线对纸盒公差有什么要求?
设备供应商会问到一些具体参数,您的设计团队未必会想到把它们写进常规规格表。提前把下面这些信息给到对方,就能避免试产失败:
- 粘口宽度:整批生产中粘口宽度保持一致,比具体尺寸是多少更重要,因为锁底时好时坏,根源就在于尺寸波动。
- 胶黏剂类型:根据产线速度和压合时间要求,确认用 PVA 胶还是热熔胶。
- 成捆规格与料仓供料:装盒机从叠放成捆的盒坯中取料,因此盒坯厚度和每捆数量要与料仓的额定容量相匹配。
自动锁底盒价格、起订量和交期由什么决定?
对报价影响最明显的有六个变量:纸盒尺寸、纸板等级、印刷覆盖面积、印后工艺选择、刀模复杂程度和总印量。常规尺寸纸板、基础刀模、单色印刷的方案,价格一定低于满版出血、四色印刷、加烫金、异形盒型的方案。
- 胶印大货的起订量通常较高,往往在数千只;数码印刷试产可以做更小的测试批量,但单价更高。
- 设计稿和结构确认后,标准订单的交期一般要几周;如果涉及定制印后工艺或复杂刀模,交期还会更长。
- 刀模越复杂、印后工艺道数越多,成本涨得越快,影响比纸板等级本身更大。所以,结构简单、印后工艺少的自动锁底盒,单位成本最容易压下来。
关键要算清一笔账:和结构更简单的插口盒相比,自动锁底盒省下的人工、提高的速度,能不能抵消多出来的刀模和涂胶复杂度。大批量、要求产线长时间稳定运行的履约业务,算下来通常是自动锁底盒更划算;利润薄、量小、重量轻的 SKU,结构更简单的盒型可能更合算。
设计和印刷确认前,需要提供哪些文件?
您的设计团队交给供应商的,应该是一套完整文件,不只是设计稿。具体来说,要有正确的刀模图,出血线、裁切线和压痕线要分开标清楚;还要标明安全区,确保文字和 Logo 不会离折线太近。
- 确认刀模图与您测试过的那版结构样完全一致,不要套用通用模板。
- 覆膜较厚时,可能影响自动锁底盒锁底粘口处的粘合,所以触感膜(肤感膜)、烫金、水性光油或 UV 光油等印后工艺,都要对照实际涂胶位置做测试。
- 如果设计中有开窗,要写明贴窗膜的材质,并确认它符合所在品类的相关法规标注要求。做开窗纸盒对刀模精度要求更高,既要让开窗切口干净,又不能削弱折线强度。
- 医药和保健品品牌要尽早标出法规标注区,因为这些区域往往在确定印后工艺之前,就已经决定了各版面的布局。各品类的具体要求,可以参考我们的保健品与健康产品包装页面。
羽安包装能为自动锁底盒采购提供哪些支持?
羽安包装(Yuan Packaging)从事定制包装制造已超过 25 年,累计为全球 5,000 个品牌交付超过 1 亿件包装。这些经验覆盖的,正是自动锁底盒所要求的结构精度:从顺纹压痕,到大批量连续生产中粘口的一致性。
发询价单(RFQ)之前,请先准备好以下信息:产品重量;装填方式(人工还是自动);如果使用装盒机,目标 CPM(每分钟装盒数)是多少;现有刀模图,或者请我们出刀模图;需要的印后工艺;以及可持续或 FSC 认证方面的要求。前期规格给得越完整,修改的轮次就越少,也能更快拿到可用的结构样。
您可以在我们的折叠纸盒页面申请结构样或刀模打样,在正式下大货之前,先看看产品的实际表现。
为什么多数自动锁底盒指南都不讲最难的部分?
多数包装类文章把自动锁底盒写成简单的升级:成型更快、更结实,仅此而已。这种说法忽略了项目往往在哪里出岔子:几乎从来不是结构概念本身,而几乎总是询价单里没人费心写清楚的执行细节。
在整个自动锁底盒品类中,纸张纹向与压痕线的相对关系,是最容易被低估的一个变量。采购方常常围着纸板克重和印后工艺反复比较,却默认压痕不会出问题;等到产线上总有部分纸盒回弹张开,才纳闷原因出在哪里。要解决它,只需在打样阶段把该问的问清楚,不涉及任何额外成本。然而几乎没有哪份采购指南提到这一点。
此外,测试环节也常常不够严谨。平面打样稿,或者一只手工折好的样盒,几乎无法告诉您:这个结构在每分钟 150 次、连续运行 8 小时的工况下表现如何。如果说有一件事比选材和印后工艺更值得优先,那就是确认大货数量之前,务必按真实装填重量和真实产线速度上线试产。纸板等级、封口方式、印后工艺等其余选项,都只是微调。决定纸盒到底能不能用的,只有结构可靠性这一个变量。
——Anthony
规格表定好后,自动锁底盒怎么打样?
羽安包装为经不起试产失败的品牌定制自动锁底盒。无论您是大批量包装膳食补充剂,还是经自动化产线发运较重的零售商品,都可以交给我们。不少供应商只提供通用模板,指望它刚好合用;我们的团队则会在您确定大货数量之前,围绕产品实际重量、装填方式和目标产线速度设计刀模图。
也就是说,纸张纹向、粘口宽度和压痕公差,都要用真实的结构样盒逐项验证,不靠翻现成目录去估。如果您现在的包装在产线上频繁卡停,或者到货后锁底松紧不一,问题通常出在规格没有写全,并非产品本身的局限。
您可以浏览我们全系列的定制标签印刷与包装方案,也可以现在就为您的自动锁底盒项目申请结构打样和报价。