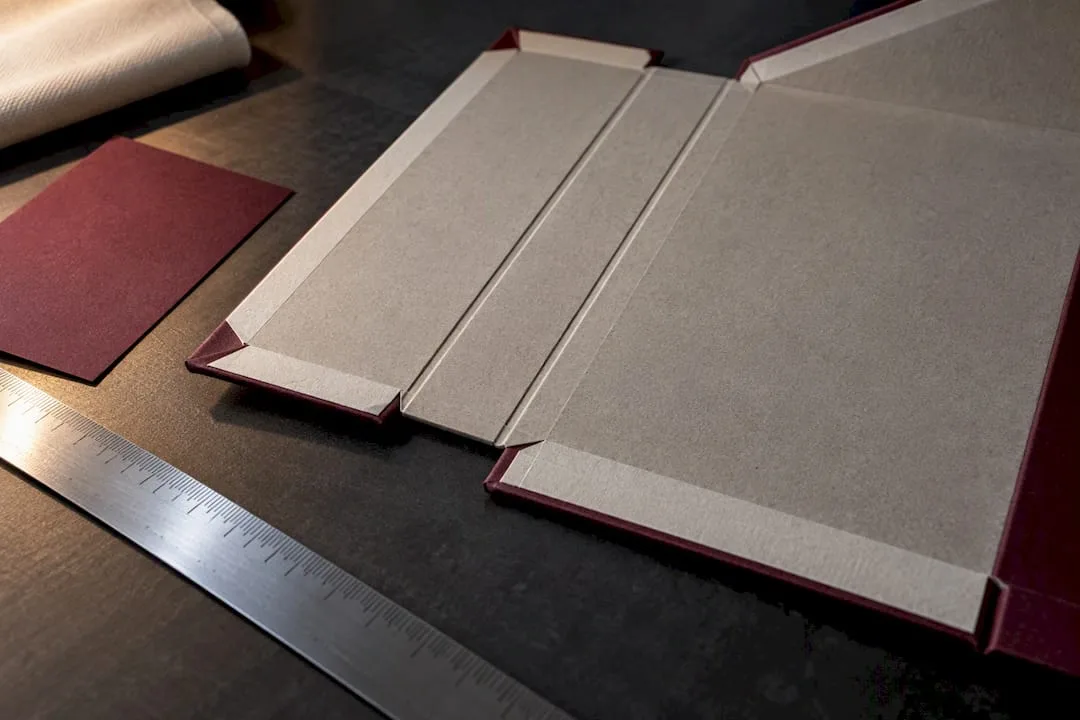
设计可折叠礼盒,首要目标是做出一份合格的刀模图:盒子能折平,并以折平状态运输,重新撑开成型后,闭合结构每次都能扣到位。在动手做设计稿或订样品之前,有一项规格要先锁定:刀模图本身要准确,同时每条刀线和压痕线周边都要留出 3–5 mm 的安全区。先把这一点做对,再按下面的流程推进。
要点速览: 刀线和压痕线周边留出 3–5 mm 安全区,是避免生产中裁偏、折错的关键。 磁铁槽位置要准确,磁铁的 N 值要与工厂核实,成品盒才能对齐扣合。 刀模图里为刀线、压痕线、上胶区、上光和折叠方向箭头分别建图层,工厂交接更顺畅,也能少出代价高昂的差错。 面纸越软,越容易贴合折线;烫金这类偏硬的工艺则要远离压痕线,以免开裂。 用量产级材料、按最终印后工艺打样,可以在大货生产前发现尺寸配合、扣合和耐用性方面的问题。
目录
- 可折叠礼盒刀模图怎么做:文件设置、图层与面板朝向
- 纸板、面纸和印后工艺怎么选,才经得起折叠?
- 闭合结构放在哪里?对生产组装有什么影响?
- 公差和安全区怎么定?哪些错误会让量产出问题?
- 刀模图怎么变成可靠样品:我们的打样流程
- 常见的刀模图建议错在哪里?
- 与羽安包装合作:把刀模图做成成品礼盒
- 延伸阅读:刀模图与生产规范
- 常见问题
可折叠礼盒刀模图怎么做:文件设置、图层与面板朝向
一份能直接投产的文件,要先把基础设置做对。画板设为 CMYK 模式,四边各加约 3 mm 出血;刀线、压痕线、上胶区、印刷和上光要分别放在独立图层。工厂会把这些图层当作生产指令来读,不会当成装饰;把它们混在一起,是最容易让订单卡住的原因之一。

面板朝向和图层设置同样重要。外部图案要放在盒子成型后朝外的面板上,而有几块面板在折叠时会翻转。如果没有核对折叠方向,屏幕上平铺时看着没问题的图案,印到成品盒上可能是倒的。磁吸扣合的盒型里,前翻盖和前侧板不是同一块面板:翻盖上开有磁铁槽,出血余量往往也略有不同;翻盖后面的前侧板,才是外露的品牌展示面。
导出文件前,请按以下顺序逐项检查:
- 所有字体转曲(创建轮廓),避免文件到了工厂出现文字重排。
- 所有图片按最终分辨率嵌入或链接,不要用屏幕分辨率的图片。
- 在印刷用 PDF 中加上裁切标记、出血标记和套准标记。
- 确认刀线、压痕线和上胶区图层命名统一,并用不同颜色区分。
- 在分层文件之外,另存一份拼合后的预览图,方便工厂一眼核对版面是否合理。
把文件交给工厂时,不要只发一份刀模图,最好附上一份简短的核对清单:
- 糊口宽度用毫米标明,不要只在图上示意位置。
- 磁铁槽的尺寸,以及它与盒边的相对位置。
- 凡是可能产生歧义的压痕线,都标上折叠方向箭头。
- 所需样品数量,以及这次打样的具体工艺要求。
把刀线、压痕线、上胶区和上光在刀模图里分层做好、标注清楚,至今仍是与工厂顺利交接的标准做法。少了其中任何一层,往往会在后面变成代价不小的意外。
纸板、面纸和印后工艺怎么选,才经得起折叠?
纸板选得对不对,决定了盒子是能干净利落地折平,还是在压痕处开裂。可折叠礼盒常用 1.5–2.5 mm 厚的灰板。板越厚,盒子在货架上越有分量感,但压痕半径也要相应加大,折叠时才不会裂开。
面纸材质和胶黏剂的选择,对盒角的影响不亚于纸板。较硬的面纸不容易折出压痕,还可能在折叠处显出应力纹;较软的面纸更容易贴合,但需要粘合力更强的胶黏剂,才能在反复压平、重新成型后保持形状。面纸、胶黏剂和盒角结构共同决定了可折叠礼盒在整个使用周期内的表现;三者搭配不当,是盒角脱层的常见原因。
印后工艺的位置要严格把控。触感膜(肤感膜)、烫金、压凸(击凸)和局部 UV 在平面样张上效果都很出色,但只要直接做在压痕线上,盒子一折就可能开裂。装饰工艺要与每条压痕线保持足够距离,让纸板本身去完成折叠。
- 纸板厚度要根据盒子尺寸和预期的上架、拿取情况来选,不要只看视觉上的厚重感。
- 面纸的柔韧度要与压痕布局相匹配,不要用更大的力去硬折偏硬的面纸。
- 烫金、压凸和局部 UV 要避开压痕线,以免出现明显裂纹。
- 如选用 FSC 认证或再生基材,直接写在刀模图备注里,方便工厂执行。
实用建议:如果工艺小样摸起来偏硬,请在确认刀模图之前就要求把压痕半径适当放大,不要等第一版打样开裂后再改。
环保纸板和 FSC 认证纸张同样适合做可折叠结构,只是有时需要换用其他胶黏剂,或额外加固盒角,耐用性才能达到标准灰板的水平。
闭合结构放在哪里?对生产组装有什么影响?
一份本来没问题的刀模图,最容易栽在磁铁位置上。磁铁槽要从盒边向内退,留足余量,以免影响折叠。槽深以及磁铁的磁力或 N 值,要直接向工厂写明,不要让对方凭经验去猜。刀模图上磁铁槽尺寸标错,是首版样品扣合错位的常见原因。
并不是每只盒子都需要磁铁。插舌扣合、丝带系合和粘胶条的生产成本都更低,在流水线上组装也更快,代价是少了磁铁那种干脆、有分量的闭合手感。具体怎么选,取决于订货数量,以及品牌想在多大程度上把控开箱体验。
盒角和糊口的做法也要尽早定下来。机器组装更适合预粘盒角,双面胶的贴放位置也要统一;手工组装的糊口宽度更灵活,但量大时单只成本更高。无论选哪种,都会改变刀模图上的糊口尺寸,所以要在尺寸定稿前先做决定。
- 磁铁槽从盒边向内退,并以书面形式与工厂确认 N 值。
- 丝带或插舌扣合,留给本来就计划手工组装的小批量订单。
- 如果盒子要上机器组装,写明预粘盒角胶带的位置。
- 首版打样时,把盒子压平再重新组装,反复几次,确认仍能顺畅扣合。
公差和安全区怎么定?哪些错误会让量产出问题?
生产过程中,纸板难免会轻微偏移,管理再好的产线也是如此。每条刀线和压痕线周边留出 3–5 mm 安全区,文字和关键图案就不会被裁掉或折进去。模切和压痕公差因纸板厚度和设备而异,尺寸定稿前,请向工厂索取具体数值。
可折叠礼盒出问题,大多源于几个反复出现的错误;其中排在前面的,是交给工厂的刀模图没有把刀线、压痕线、上胶区和上光分层标清楚。此外,最常见的错误还有:图案跨过压痕线却没加额外出血,糊口裁得太窄粘不牢,以及金属质感工艺直接压在压痕线上。
- 检查重要文字和 Logo 元素,确认都没有落进安全区边距内。
- 手工折叠并重新组装样品,确认不用硬压就能扣合。
- 对照刀模图测量成品样品,确认尺寸在工厂给出的公差范围内。
刀模图怎么变成可靠样品:我们的打样流程
Anthony 与包装设计师和生产厂家共事多年,一直在解决同一个问题:怎样让一份干净规范的设计文件,变成在货架上、在顾客手中都经得起考验的盒子。我们为美妆、烈酒和生活方式品牌生产高端包装积累的经验,决定了我们如何处理进入打样阶段的每一份刀模图。
每个样品都要经过一套固定的确认流程:先对照我们的公差标准检查刀模图,再用量产级纸板和面纸做出样品,确认尺寸配合和扣合效果后,才锁定文件。环保基材也可以在这一阶段选定,材料上的取舍在大货生产前就能敲定,不必拖到投产之后。
常见的刀模图建议错在哪里?
关于可折叠礼盒的大多数指南,都把刀模图当成纯技术文件:一组线条,画对了交出去就行。这种看法没有抓住要点。刀模图是一场权衡:一边是品牌希望盒子呈现的样子,一边是纸板、面纸和胶黏剂在反复折叠下的承受能力。

“加上出血、留好安全区就行”,这条常规建议没错,但不完整。它很少提到,面纸的硬度会影响您需要留多大的安全区;也很少提到,磁铁槽只要偏几毫米,一份原本完美的文件就可能前功尽弃。设计师如果把能用的实物打样放在精美的平面样张之前,就能及早发现这些问题。这时的代价只是一轮打样,而不是一整批大货。
如果只记住一点,那就是:实物测试优先于视觉检查。屏幕上看着正确的刀模图,和拿在手里能可靠折叠、扣合的盒子,是两回事;能出货的只有后者。
——Anthony
与羽安包装合作:把刀模图做成成品礼盒
刀模图接近定稿时,与其再猜一轮,不如直接对照生产公差核查一遍,这是做出可靠成品盒最快的路径。针对可折叠礼盒及相关包装,我们提供以下服务:刀模图检查、打样与样品试产、小批量生产、高端印后工艺,以及环保基材选择。
- 正式下大货订单前,先把刀模图发给我们做公差检查。
- 按您拟采用的纸板、面纸和闭合方式定做一只样品,确认尺寸配合和外观效果。
- 咨询礼盒与标签的统一印后工艺方案,让货架陈列效果整体一致。
如需报价或下样品单,请访问我们的定制硬质礼盒页面;如果您的项目需要礼盒与标签整体配套,也可以了解我们的标签印刷与印后工艺服务。
延伸阅读:刀模图与生产规范
- 比较两种结构,可阅读硬质礼盒与折叠纸盒(彩盒)对比。
- 了解铰链结构,可参考书型翻盖盒与对开门礼盒。
常见问题
刀线和压痕线周围的安全区留多少合适?
文字和关键图案与每条刀线、压痕线的距离,至少要保持 3–5 mm。正常生产中纸板会有轻微移动,留出这段距离,设计内容就不会受影响。
怎么判断磁铁位置是否正确?
先确认磁铁槽与盒边之间留有足够余量,磁铁的磁力或 N 值也与您和工厂约定的一致。然后把样品反复折叠、重新组装几次,看每次是否都能稳定扣合。首版样品扣合错位,常见原因就是磁铁槽尺寸不对。
可折叠礼盒的刀模图要分哪些图层?
能直接投产的刀模图,刀线、压痕线、上胶区和上光都要单独分层,并标出清晰的折叠方向箭头。要与任何一家工厂顺利交接,按规范提供这些图层都是标准做法。
折叠处的印后工艺为什么会开裂(爆线)?
烫金、局部 UV 这类印后工艺如果直接做在压痕线上,盒子一折就容易开裂。装饰工艺要与每条压痕线保持安全距离,让纸板本身去完成折叠。
大货下单前,需要先打样吗?
需要。用与大货完全相同的纸板、面纸、磁铁和印后工艺打样,是尽早发现尺寸配合和外观问题最稳妥的办法。先做一次小批量打样、检查一遍刀模图,花费通常远低于事后整批大货返工。