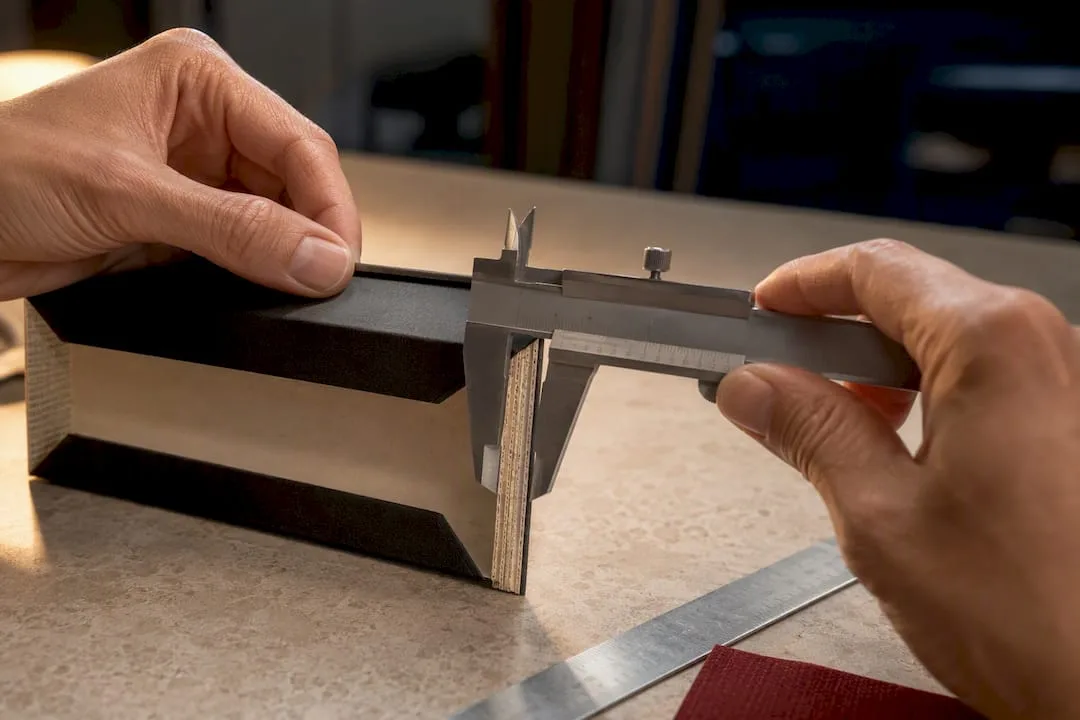
定制硬质礼盒的尺寸能否一次做准,取决于三项规格:产品所需的内尺寸(长、宽、高,已计入摆放方向和间隙)、您选定的灰板厚度(2–4 mm),以及盒型结构。下单量产前,请用产前样把这三项逐一确认。羽安包装(Yuan Packaging)每份报价都围绕这几项规格来做,因为其中任何一项靠猜,原定的上市日期都可能变成重印的日期。
要点速览: 询价前,先提供准确的产品内尺寸和选定的盒型结构细节,才能避免延误和重印。 间隙因产品类型而异,范围在 1–15 mm;产品形状不规则或易碎时,公差要控制得更严。 较轻的产品用 2–3 mm 灰板即可;较重或运输中易受冲击的产品,建议用 3–4 mm。 盒型结构会影响内尺寸。磁吸礼盒、可折叠礼盒等结构,都需要对刀模图做相应调整。 前期把所有尺寸和规格定清楚,通常一轮打样即可确认;信息不全,往往要改好几轮。
目录
- 定制硬质礼盒询价,需要提供哪些信息?
- 产品怎么量?礼盒内部间隙怎么算?
- 硬质礼盒灰板选多厚合适?
- 哪些盒型结构会影响礼盒尺寸?
- 可投产的刀模图要标注哪些内容?
- 订单数量和打样对交期有什么影响?
- 哪些质检项目能避免尺寸返工?
- 不同品类礼盒的标准尺寸是多少?
- 礼盒尺寸对运费有什么影响?
- 异形或易碎产品的礼盒尺寸怎么定?
- 询价时买方和供应商各要提供哪些信息?
- 按询价清单准备,为什么能降低上市风险?
- 准备好把这些规格做成样品了吗?
- 常见问题
定制硬质礼盒询价,需要提供哪些信息?
信息没给到,供应商就没法报价。一般来说,供应商要先拿到内尺寸、灰板克重、面纸材料、印刷方式、印后工艺和数量,才能准确核价,硬质礼盒工厂也是按同样的方式报价。这些信息一次发齐,就能省掉反复沟通,不至于让上市日程被白白拖上好几周。
下次询价时,可把以下内容直接复制进询价单(RFQ):
- 内尺寸(长 × 宽 × 高,单位 mm),以及产品摆放方向(竖放、平放或嵌套摆放)
- 内托类型和厚度(泡棉、纸浆模塑或纸板隔板)
- 面纸材料和表面效果:哑膜、光膜、触感膜(肤感膜)或纹理面纸
- 颜色规格:潘通专色色号(Pantone/PMS)或 CMYK 色值
- 预计订单数量,包括返单预估量
- 要求的尺寸公差
- 刀模图文件格式(矢量文件,标出出血线和压痕线)
间隙留多少,主要看盒里装的是什么:
- 珠宝和小件配饰:1–3 mm
- 化妆品膏霜瓶、粉饼盒和软管:2–5 mm
- 多件套礼盒:5–15 mm
- 瓶装产品(烈酒、香水):余量要留得更大,具体按瓶颈和瓶肩的形状确定
尺寸请统一用毫米,不要用英寸。全球的硬质礼盒模具都按公制单位设计,公英制混用是刀模图出错的常见原因。
产品怎么量?礼盒内部间隙怎么算?
要把内腔尺寸定准,起点是产品本身,不是盒子。
- 按成品测量:在产品最宽处取尺寸,随产品一起出货的标签、封盖或包装配件都要算在内。
- 先定摆放方向。香水瓶竖放和侧放,所需的内高并不相同。动手画刀模图之前,就要先把摆放方式定下来。
- 加上内托或内衬厚度,计入产品净尺寸。以 4 mm 厚的泡棉隔板为例,两侧侧壁都要加,合计增加 8 mm,不是只加 4 mm。
- 按品类留出间隙(参考上文给出的范围)。间隙太小,内托在组装线上会卡住装不进去;间隙太大,产品在运输途中会晃动、磨花。
异形产品(例如弧线造型的醒酒器,或多种质地组合的护肤套装)用卷尺很难量准。可以先用泡棉做打样模型;货值较高的订单,也可以做 3D 扫描。再根据模型推出刀模图,不要依赖卡尺估出来的数据。
实用建议:烫金、压凸(击凸)和局部 UV 都会让面板实际变厚。压凸做得深,有效内部间隙可能被吃掉 1 mm 甚至更多。内尺寸定稿之前,就要把这些工艺的深度告诉供应商,别等样品到手发现太紧才说。
硬质礼盒灰板选多厚合适?
灰板厚度关乎保护性能,不是外观问题。硬质礼盒一般用 2–4 mm 厚的灰板做芯材,具体选多厚,要看盒内装的是什么,以及要运多远。
- 2–3 mm:适合搬运时轻拿轻放、另装外箱发运的较轻产品,例如单件化妆品、珠宝或蜡烛。
- 3–4 mm:适合烈酒瓶、多件套礼盒,以及分量较重、或在末端配送中有跌落风险的产品。
灰板加厚是有代价的。灰板越厚,材料成本和运输重量就越高,而运费同时按体积和重量计算。盒子尺寸较大时,4 mm 灰板芯与 2.5 mm 的相比,可能明显拉高每只礼盒的到岸总成本。所以,不要只是出于谨慎就把规格往高里定。
如果产品要长途运输、多次转手,或要经过快递网络的粗暴分拣,即使产品本身很轻,也应提高灰板规格。同样重量的易碎玻璃瓶,只走区域内的短途线路,和在国际运输中经过三个中转点,所需的结构安全余量并不相同。
按产品把盒子尺寸定得刚好、去掉多余空间,既能减少材料浪费,也有助于实现可持续发展目标,保护性能还不会打折扣。
哪些盒型结构会影响礼盒尺寸?
选哪种盒型结构,既决定内腔尺寸,也决定刀模图本身怎么画。
- 天地盖礼盒(底盒 + 盒盖):结构最简单。盒盖深度要单独计算间隙,不能和底盒混在一起算,这样盒盖盖到位时,才不会夹住或压坏产品。
- 磁吸礼盒:翻盖折边里要嵌入磁铁,相应的面板会因此变厚;刀模图里还要预留对位公差,保证每次合盖时磁铁都能严丝合缝地对上。
- 抽屉盒(纸套 + 内盒):纸套内尺寸要比内盒外尺寸留出足够余量,抽拉才顺滑;但余量也不能太大,否则运输途中纸套容易松脱。
- 可折叠礼盒:部分位置用压痕线取代粘合的盒角,因此刀模图在受力点要预留多少损耗余量、做多少加强,都会随之改变。
面纸裱糊的松紧和包边处理,也会影响结构对偏差的容忍度。面纸裱得很紧的磁吸礼盒,每个盒角的瑕疵都会暴露出来;可折叠结构则能把细小偏差藏在折痕里。如果您更看重仓储空间或货运体积,可折叠和纸套类盒型在组装前可以压平运输,能减少占用的立方体积。
可投产的刀模图要标注哪些内容?

刀模图相当于您的设计意图与工厂车间之间的一份“合同”。图上要清楚标出内尺寸、出血、粘口位置、压痕线和模切余量,并注明文件格式(矢量文件,出血线和压痕线要与设计稿分开标注)。这些内容缺了哪项,供应商都只能自己揣摩您的意图,尺寸错误往往就是从这里开始的。
之所以要设公差,是因为灰板和面纸在生产中受压会产生形变,并不是工厂做工不精。硬质礼盒的标准公差范围是 ±1–3 mm。尺寸特别大的盒型,或厚度不足几毫米的细小结构,材料在批量生产中的表现更难预测,公差范围可能会放宽。
| 刀模图要素 | 控制内容 | 常规公差 |
|---|---|---|
| 内腔尺寸 | 产品与内托的配合 | ±1–2 mm |
| 模切边 | 面板形状精度 | ±1–3 mm |
| 压痕线 | 盒角方正度 | ±1 mm |
| 粘口搭接 | 结构粘合强度 | ±1–2 mm |
组装时面纸的松紧、包边质量和上胶情况,都会让成品尺寸与刀模图上的理论数值略有出入。生产流程包括:灰板芯模切,折叠、粘合成型,再把印好的面纸另行裱糊到盒坯上;每道工序都会带来各自的细小偏差。质检时,要对照您确认过的样品,检查盒角是否贴合、面纸是否对齐、整体是否方正,不能只对照刀模图文件。
订单数量和打样对交期有什么影响?
尺寸怎么定和生产怎么排期,两者的关联比多数采购团队预想的更紧密。
- 尽早确认起订量(MOQ)。起订量因厂家而异;模具费会分摊到整批订单上,所以订量多少会直接影响单价。
- 至少预留一轮打样的预算。产前样用来确认配合度、面纸裱糊质量和印后工艺精度;结构设计一经确认,后续返单的速度也会更快。
- 打样交期和大货交期要分开排。样品靠手工制作,不走已开好模具的生产线,所以按每只计算,耗时通常比大货长。这段时间要连同缓冲一并排进上市日程,不要事后才想起来。
- 考虑在产品线内统一盒型尺寸。季节性系列只保留两三个核心盒型尺寸的品牌,采购更简单,SKU 层面的库存风险也更低。
哪些质检项目能避免尺寸返工?
签样确认之前,要检查盒芯组装强度、盒角方正度、面纸颜色是否一致及裱糊松紧、印后工艺的套准和深度,以及装入内托后的实际配合情况。这五个检查点,能提前发现导致重印的问题。
最常见的尺寸错误其实都能避免:只按裸品尺寸做盒,没算内托和面纸;灰板克重定得偏低,与产品实际重量和运输路线不匹配;忽视印后工艺厚度对间隙的挤占;以及干脆不写公差要求。只按产品本身定尺寸的采购方,拿到的盒子放在工作台上看着刚好,一旦装上内托、放进包装好的产品,就装不下了。
- 大货放行前,要求以书面形式正式签样
- 把验收标准直接写进采购订单,不要只在单独的邮件里说明
- 公差要用具体数值写明,不要只写“严格”或“标准”这类描述
实用建议:请供应商把确认过的样品留作封样,作为本批大货的实物标准。只有照片是不够的:盒角松紧和面纸颜色,看实物和看屏幕的效果并不相同。
不同品类礼盒的标准尺寸是多少?
硬质礼盒没有一张通用的标准尺寸表,因为内腔尺寸是围绕产品来定的,不是反过来让产品去适应盒子。不过,有些品类的尺寸确实集中在一些常见区间,第一次询价沟通时,可以拿来作参考起点。
由一只膏霜罐和一到两件配件组成的化妆品套装,盒型通常比较紧凑,最长边多在 200 mm 以内;除非泵头或涂抹器需要额外的高度,盒子一般做得比较浅。单支装、瓶身直立的香水盒和酒盒通常偏高、偏窄,内高取决于瓶身和瓶盖的总高度,再加上直立摆放所需的间隙,与宽度关系不大。多件套礼盒在护肤品和烈酒礼品组合中很常见,整体尺寸更大,很大程度上要靠内托设计,防止各个部件之间相互碰撞、移位。
珠宝和小配饰盒尺寸小、深度浅,各边通常都在 100 mm 以内。对这类盒子来说,间隙只差几毫米,开盒体验就可能从贴合稳当、显得高级,变成首饰在盒里来回晃动。
以上都不是硬性规定,只是参考值。比如精品香水品牌推出更重的香水瓶,或者烈酒品牌把酒杯和酒瓶装进同一套礼盒,尺寸就会完全超出这些范围。正因如此,本文开头列出的询价规格,比任何通用尺寸表都更重要:盒子要按您产品的实测尺寸来做,而不是按品类平均值来做。
礼盒尺寸对运费有什么影响?
包装尺寸会从两个方面影响运费;盒子做得过大,两方面都会吃亏。
大多数快递和物流公司都按体积重计费:包裹的体积与重量之比超过其规定标准时,就按体积计费。即使实际重量相同,一只很轻但尺寸偏大的礼盒,运费也可能比一只更小、更密实的礼盒高。盒内间隙留得过大,或者外箱比硬质礼盒本身大出太多,都会白白增加体积,却起不到任何保护作用。
第二个方面,是大货运往仓库或电商履约中心时的托盘和集装箱装载效率。长、宽、高各多留 10 mm 不必要的间隙,单只看起来不算多;但一个托盘要装几百只,累积下来,每批货能装的盒子会明显减少,摊到每只盒子上的运费也会实实在在地上涨。按产品把内部间隙定准,不为了“保险起见”多留空间,就能得到双重回报:一是省材料,二是提高运输效率。
这也是灰板厚度和内部间隙不能分开决定的又一个原因。用稍厚一点的灰板,在较紧的间隙下也能充分保护产品;与用较薄灰板、再多留内部空间来弥补结构顾虑的做法相比,前者的整体运费往往更低。
异形或易碎产品的礼盒尺寸怎么定?
常规的刀模图尺寸计算,默认产品大致是长方体。弧形醒酒器、多层礼品套装和易碎玻璃制品,需要换一种做法。
先用实物或数字模型打样,不要只靠卷尺估算。可以按产品实际轮廓切一块泡棉模型;产品价值较高或订单量较大时,也可以做 3D 扫描。这样,供应商拿到的是真实的几何形状,可以据此设计刀模图,不必依赖一组默认边缘笔直的估算数字。

对易碎产品来说,内托和外盒同样重要。按产品实际轮廓定制的纸浆模塑内托、模切泡棉或纸板隔板,才是承担保护作用的主体;因此,硬质礼盒的内尺寸要以内托的外尺寸为基准,而不是以裸品为基准。也正因为如此,本文前面给出的间隙范围(多件套礼盒为 5–15 mm)只能作为初步估算,不能当作最终答案。弧形或不对称的产品,可能一侧需要的间隙比另一侧大;标准的矩形刀模图不做修改,就无法体现这种差异。
如果订单量足够大、值得投入,异形配合的设计最好先做运输模拟测试:对样品做跌落测试或振动测试,可以在产品上市前发现移位和受冲击的问题,避免上市后才收到产品破损投诉。
询价时买方和供应商各要提供哪些信息?
尺寸出错,几乎都能追溯到同一个原因:哪项信息该由谁提供,事先没有说清楚。在询价阶段就把分工划清楚,开工生产前就能补上这个缺口。
买方提供:
- 产品所需的内尺寸,并已计入摆放方向和内托余量
- 目标订货量,包括近期预计的返单量
- 首选材料和印后工艺方向(面纸类型、色彩体系、是否烫金或压凸)
- 品牌特有的结构要求(磁吸开合、丝带拉手、定制内托等)
供应商提供:
- 根据产品重量和品类推荐的灰板厚度
- 按买方尺寸和所选盒型制作、可直接投产的刀模图
- 与设计复杂程度相匹配的公差要求
- 产前样,供买方在大货放行前确认尺寸配合、面纸裱糊和印后工艺效果
最常出问题的环节是印后工艺的厚度。买方很少想到要写明烫金或压凸的深度;如果没被直接问到,供应商也不一定会主动说明这些工艺会吃掉多少间隙。印后工艺规格应列在买方这一侧的清单上,不要留给供应商;而且要在刀模图定稿前确认,不要等样品做出来比预期还紧才发现。
按询价清单准备,为什么能降低上市风险?
为美妆、烈酒和生活方式品牌做了二十五年硬质礼盒,就会明白礼盒尺寸通常在哪个环节出错:很少是刀模图算错了,而是品牌团队以为供应商已经知道的信息,与最终落实到书面上的信息之间存在落差。行业经验表明,从询价到出货只打一轮样的项目,无一例外,都在第一版刀模图草稿出来之前,就已经书面确定了内尺寸、灰板厚度和盒型结构。
本文的清单不是走过场式的逐项打勾,而是用来拦住导致重印的两类失误:一是按裸品定尺寸,没有按包装好、装进内托后的产品来算;二是把灰板厚度当成外观上的选择,没有按运输风险来计算。前期就把规格提供完整的品牌,通常只需一轮打样确认,不必打三轮。仅这一项差别,就能在上市计划上省下好几周。礼品包装要赶送礼旺季,几周时间对它的影响,几乎比对其他任何包装品类都大。
——Anthony
准备好把这些规格做成样品了吗?
读完尺寸指南,只算走完了一半。下一步,是把产品的实测尺寸、灰板偏好和盒型选择交给厂家。这家厂家要能把这些信息做成刀模图和实物样,不能只给您一张纸面报价。
一些为美妆、烈酒和生活方式品牌定制硬质礼盒的厂家,会把产前样纳入项目流程,在大货生产前确认尺寸配合和印后工艺效果。还有部分供应商提供全球物流支持,可按国际分销的需要调整规格。如果您正在为即将推出的系列权衡灰板厚度、间隙或盒型结构,可以先看看定制硬质礼盒产品页,按本文的询价字段填好信息后再申请报价。如果产品线里有磁吸礼盒,磁吸礼盒产品页介绍了这种结构额外需要考虑的公差。无论哪种情况,想最快拿到准确报价,就先发送内尺寸和首选的灰板克重,再在确定批量之前申请打样。
常见问题
硬质礼盒的灰板一般用多厚?
灰板芯通常厚 2–4 mm:轻量产品用 2–3 mm 即可;烈酒瓶、多件套礼盒等较重的产品,建议用 3–4 mm。
礼盒内部要留多少间隙?
间隙大小取决于产品:珠宝留 1–3 mm,化妆品留 2–5 mm,多件套礼盒留 5–15 mm。这些间隙都是在产品及内托之外另加的尺寸。
礼盒厂的尺寸公差一般是多少?
大多数硬质礼盒的刀模图公差范围为 ±1–3 mm;尺寸特别大的盒型,或较薄的结构部位,公差可能放宽。
定制硬质礼盒一般要打几轮样?
如果询价时就把内尺寸、灰板厚度和盒型结构交代完整,通常一轮打样就够了;规格不完整的项目,往往要打两到三轮。
羽安包装提供硬质礼盒产前样吗?
是的。羽安包装提供产前样,方便买方在定制硬质礼盒正式投入大货生产前,确认尺寸配合、面纸裱糊和印后工艺效果。