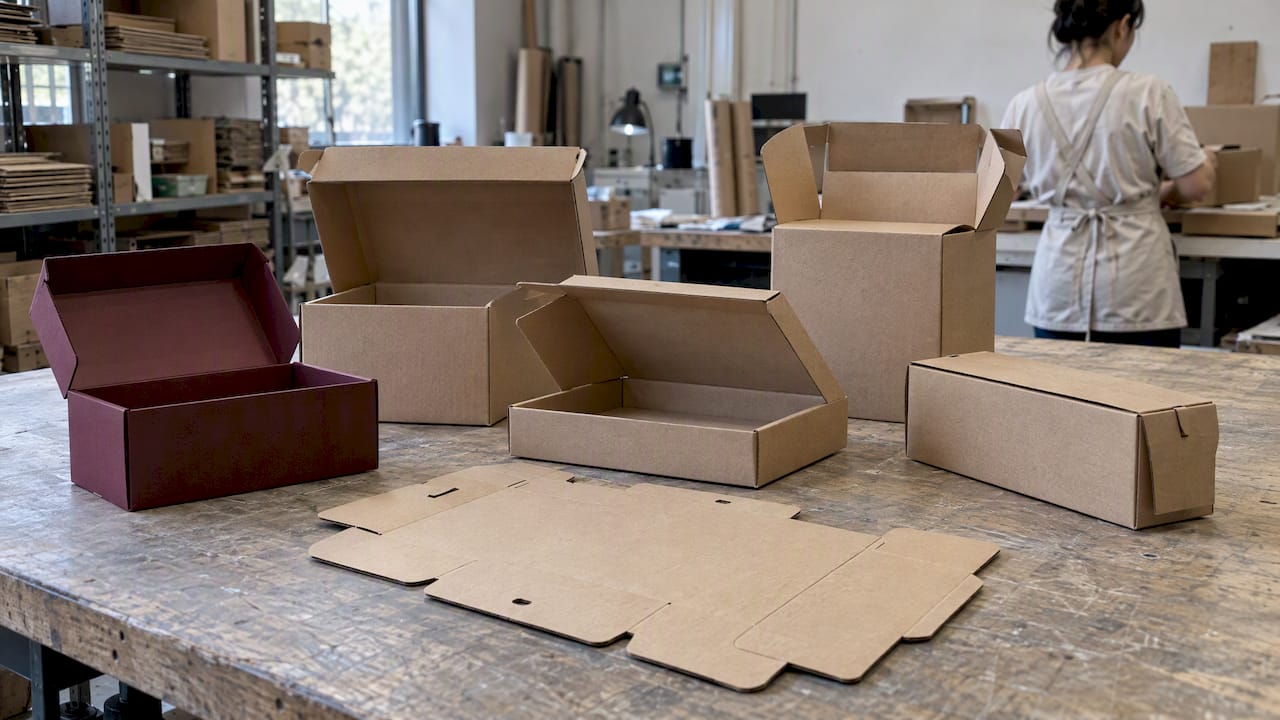
瓦楞纸箱设计,就是根据产品的重量、易碎程度和运输路径,匹配合适的箱型结构、纸板等级和楞型,再对照公认的强度标准验证设计结果。实际操作的起点是三件事:用 FEFCO 箱型代码确定箱型;按内装物选好楞型和纸板等级;在开刀模之前确认边压强度(ECT)目标值。我们认为,每一份瓦楞纸箱需求单都应先把这三项定下来,它们是整个设计的基础。
要点速览:
- 用 FEFCO 代码向各家供应商统一说明箱型;确认付印前,先索取可下载的刀模图或 3D 效果图。
- 看重缓冲选 A 楞,看重平压强度选 B 楞,要印精细图文选 E 楞或 F 楞;运输线路潮湿的,还要加防潮处理。
- 写明尺寸是内尺寸还是外尺寸,按长、宽、高的顺序列出;索取实物样之前,先确认瓦楞方向。
- 边压强度测的是纸板本身的抗压能力,整箱抗压强度(BCT)测的是成品纸箱;有限元分析(FEA)预测的边压强度比实测值高出 19–43 kN/m,所以两项都要做实物测试。
- 湿水牛皮纸胶带能与纸板纤维粘为一体,堆码表现往往优于压敏胶带;封箱钉则可能刮伤其他纸箱,或损坏搬运设备。
目录
- 1. 产品适合哪种 FEFCO 箱型和模板?
- 2. 纸板等级、面纸和楞型怎么选?
- 3. 纸箱尺寸怎么定?可直接投产的刀模图怎么做?
- 4. 边压强度和抗压强度数值说明什么?
- 5. 刀模图发给工厂前,要核对哪些事项?
- 6. 瓦楞纸箱设计为什么要考虑工厂的生产条件?
- 7. 封箱方式有哪些?对堆码强度有什么影响?
- 8. 印刷和印后工艺怎样影响纸箱结构设计?
- 9. 瓦楞纸箱怎么做环保设计,又不牺牲结构性能?
- 10. 哪些定制工艺能强化品牌形象?
- 11. 纸箱结构怎么配合营销目标?
- 12. 电商瓦楞纸箱怎么按产品定尺寸?
- 13. 品牌外观与供应链韧性怎么兼顾?
- 14. 我们能为您的瓦楞纸箱设计项目做什么?
- 常见问题
- 参考来源
1. 产品适合哪种 FEFCO 箱型和模板?
FEFCO 的四位数代码体系,为设计方和供应商提供了一套描述箱型的共同语言:需求单上写“0201”,无论交给深圳的工厂还是美国密歇根州的工厂,指的都是同一种箱型。项目一旦涉及多家供应商或海外生产,这一点就很关键:用代码代替文字描述箱型,对方就不必再揣摩您的意思。FEFCO 代码目录把箱型分为九大类,包括开槽型、套合型、折叠型、滑盖型、固定型、预粘型、零售及电商类和内衬附件类,并用后缀标明粘合或钉合等变体。
以下几种箱型,就能满足大多数运输和零售需求:
- 常规开槽箱(RSC,FEFCO 0201):最常见的运输纸箱,顶部和底部各有四片摇盖,在中间对接。
- FOL 类箱型:一片成型、包裹住产品的折叠式纸箱,适合扁平或板状产品。
- 半开槽箱(HSC):顶部敞口的托盘式箱体,常与单独的箱盖配套使用。
- 天地盖式套合箱:两件式纸箱,箱盖整个套在箱底外面,有助于提高堆码强度。
- 托盘式以及滑盖式、固定式箱型:箱体较矮,常见于零售和卖场陈列。
选定箱型后,在正式确认印刷之前,先向供应商索取可下载的刀模图或 3D 效果图,这样能及早发现比例问题。
2. 纸板等级、面纸和楞型怎么选?
纸板等级和楞型决定了纸箱的缓冲性能、堆码表现和印刷效果,而这三者相互牵制的程度,往往超出设计师的预想。单瓦(单层瓦楞)纸板适合大多数零售和轻量运输需求;双瓦(双层瓦楞)纸板堆码强度更高,适合较重货物或托盘运输。面纸的选择通常与规格表上标注的纸板等级挂钩,影响耐破度和印刷图文所需的表面平滑度。
选楞型时,取舍更加明显:
- A 楞:楞高较大,缓冲性能强,堆码强度好,但印刷表面较粗糙。
- B 楞:纸板较薄,平压强度高,常用于零售纸箱和异形模切盒。
- C 楞:性能介于 A 楞和 B 楞之间,广泛用于普通运输纸箱。
- E 楞:微瓦楞,能印出精细图文,折叠紧凑,常见于化妆品和小件产品包装盒。
- F 楞:最薄的微瓦楞,在印刷还原度和高端货架效果最受重视时选用。
我们的瓦楞楞型与边压强度指南更详细地介绍了各种楞型对抗压数值的影响。湿度也会改变纸板性能:未涂布的纸板受潮后挺度下降,因此走冷链、户外或高湿度运输线路时,建议在规格中写明防潮涂层或覆膜。
实用建议:楞型要按供应链中最薄弱的环节来选,而不是按预算允许的最结实的纸箱来选。纸箱如果在潮湿的仓库里被压垮,微瓦楞再高端的印刷表面也没有意义。
3. 纸箱尺寸怎么定?可直接投产的刀模图怎么做?
纸箱尺寸通常有两种标注:确认产品能否装得下时用内尺寸,核对纸箱能否放进运输空间或零售货架时用外尺寸。两者混用,是导致返工重印的最常见原因之一。清晰的需求单会按长、宽、高的顺序列出尺寸,写明是内尺寸还是外尺寸,并注明瓦楞方向,因为瓦楞纸板顺楞向和横楞向的性能并不相同。
制作刀模图的实用步骤:
- 对照产品确认内尺寸,并为内托或填充物预留余量。
- 加上纸板厚度计算外尺寸,纸板厚度因楞型而异。
- 为印刷图文设定安全区和出血,文字和标志要避开压痕线和糊口。
- 在文件中把压痕线、齿刀线与刀线明确区分开。
- 导出可直接投产的文件格式,通常是能直接用于 CAD 刀模制作和打样切割台的矢量文件。
- 正式大货生产前先索取实物样,因为屏幕上的 3D 效果图很难看出封口和接口处的实际效果。
封箱方式(胶带、胶水或其他方式)尽早说清楚,打样时就能集中确认尺寸和图文效果,不必回头再商量结构。我们的硬质礼盒尺寸指南介绍了类似的打样流程,瓦楞刀模图同样适用这套做法。
4. 边压强度和抗压强度数值说明什么?
选好的材料在实际堆码中能不能靠得住,要看边压强度和整箱抗压强度这两项数值。边压强度衡量的是纸板本身的抗压能力,整箱抗压强度衡量的是成品纸箱承受自上而下载荷的能力。两者都很重要,因为纸板强度再高,纸箱结构做得不好,整体表现也可能不达标。据一项瓦楞纸板抗压性能的有限元研究,边压强度是预测纸箱整体抗压强度的可靠指标,这也是大多数纸板规格表都会列出边压强度的原因。
各项测试标准不能互相替代:
- FEFCO No. 8 和 TAPPI T 838 是被广泛引用的边压强度测试方法。
- 韩国标准 KS M 7063-1 对同一种纸板测出的边压强度数值,可能与 FEFCO No. 8 不同。
- 北美规格中采用的相关抗压和搬运测试,则参考 ASTM 标准。
还有一组有据可查的数据值得注意:上述 MDPI 研究发现,如果材料和胶线的力学表现没有精确建模,有限元分析模型对边压强度的预测值会比实测值高出多达 19–43 kN/m。在设计初期,有限元分析是很有用的筛选工具,工程师不用裁切任何样品,就能在电脑上比较几种纸板组合;但纸箱投产前,它不能代替实物边压强度和抗压强度测试。
5. 刀模图发给工厂前,要核对哪些事项?
一份简短的确认清单,就能省去大部分来回沟通,瓦楞订单也不至于因此延误。
- 确认 FEFCO 箱型代码,并直接写在需求单上。
- 在刀模图上核对内外尺寸、瓦楞方向和安全区。
- 以书面形式写明纸板等级、楞型,以及目标边压强度或抗压强度数值。
- 选定纸箱的封箱方式,并记录在案。
- 正式大货生产前,安排一轮实物打样。
文件发出之前先把这五项过一遍,就能减少打样轮次,避免拖慢产品上市进度。
6. 瓦楞纸箱设计为什么要考虑工厂的生产条件?
多年来,我们为美妆、酒类和生活方式品牌生产包装,深知屏幕上看起来再漂亮的刀模图,也未必能在模切机台上顺利生产。接口形式、刀模限制和印后设备,都会影响设计实际能做到什么程度,所以我们报价前会把结构文件和印后工艺要求放在一起审核。导致重印的设计错误,我们大多见过,并会在需求单阶段就指出来,不必等到打样阶段。
从一开始就考虑到工厂刀模限制和接口公差的刀模图,做出来的纸箱几乎总是比打样失败后再改的版本更好。
在瓦楞纸箱和电商包装项目中,我们从一开始就把可持续、负责任采购的纸板考虑进去,因为项目后期再换材料,往往连结构文件都要重做。
7. 封箱方式有哪些?对堆码强度有什么影响?
纸箱的封箱方式对堆码性能的影响不亚于纸板等级,而且涉及成本和速度上的取舍,值得尽早权衡。根据维基百科关于瓦楞纸箱设计的介绍,常见的封箱方式包括胶粘、压敏胶带、封箱钉、湿水牛皮纸胶带和打包带捆扎,在速度、成本和受潮敏感度方面各有利弊。
热熔胶封箱在自动化产线上速度快,正常搬运条件下也很牢固,因此是大批量运输纸箱常用的默认方式。压敏胶带使用灵活,适合小批量生产,手工也容易操作;但如果胶黏剂不耐潮,在潮湿环境中可能翘起。封箱钉封箱快、成本低,但留下的金属钉尖可能刮伤同一托盘上的其他纸箱,或损坏自动化搬运设备,因此很多零售商限制使用。湿水牛皮纸胶带遇水活化后,直接与纸板纤维粘合;粘合层成为纤维结构的一部分,不只是附着在表面,所以在堆码强度上往往优于压敏胶带。

封箱方式应与 FEFCO 箱型和楞型一起写在需求单上,因为工厂确定摇盖和糊口尺寸时,需要在裁切样品之前知道刀模是按哪种封箱方式来做的。
8. 印刷和印后工艺怎样影响纸箱结构设计?
在瓦楞纸板上,印刷方式和印后工艺并不只是外观问题。它们与楞型直接相关,还可能限制结构设计师能选用的规格。柔印仍是大批量瓦楞印刷的标准工艺,能在 A 楞、C 楞这类较粗糙的纸板表面上,高效印制大面积实地和简单图案。数码印刷适合短单和图文较精细的设计,在 E 楞、F 楞等更细的微瓦楞上效果明显更好:面纸表面更平滑,能保留柔印在同等分辨率下难以还原的细节。
涂层和光油的选择,又是一道需要权衡的问题。水性光油可以保护印刷面,又不会明显影响纸板的可回收性;覆膜或塑料类涂层能提高防潮性能,但视当地的废弃物回收体系而定,可能给回收带来麻烦。哑光和亮光效果影响货架表现,也与楞型有关:在较薄的微瓦楞上涂较厚的涂层,可能会额外增加挺度,从而改变纸箱压痕和折叠的表现。
我们的货架陈列瓦楞包装产品线,把印后工艺与适合卖场陈列的结构箱型搭配起来,兼顾印刷质量和货架耐用性。项目后期做出的任何印后工艺决定,都应反馈给结构团队,因为刀模图定稿后才选定的涂层或覆膜,可能改变纸板在同一边压强度目标下的表现。
9. 瓦楞纸箱怎么做环保设计,又不牺牲结构性能?
可持续的瓦楞设计,首先是在产品条件允许的情况下,指定再生纤维含量,并采用单一材质结构。即使外箱纸板本身可回收,泡沫内托或塑料覆膜等混合材料也会让回收变得复杂。选对楞型和纸板等级,往往可以省掉额外的塑料内衬或泡沫内托,因为瓦楞纸板本身就有缓冲性能,尤其是 A 楞或双瓦结构,能减少对额外防护材料的需求。
按产品定尺寸,本身既是成本决策,也是可持续决策:尺寸过大的纸箱,会比产品实际需要多用纸板、多用填充物,还会多占运输托盘的空间。按准确的内尺寸设计刀模图,不套用通用的现货尺寸,能直接减少材料用量。
水性油墨和水性胶黏剂比溶剂型或塑料类替代品更有利于回收;在需求单上写明,可以避免后期临时替换而影响色彩准确度或粘合强度。我们承接定制瓦楞纸箱和电商包装项目时,默认就考虑负责任采购的材料,不另外加价,这样可持续方面的选择就不会在项目后期变成另一轮谈判。
包装环保宣称正受到越来越严格的审视,品牌准确标注纸箱的可回收性也很重要:涂布或覆膜纸箱的回收说明,应以当地回收设施实际能处理的情况为准,不能只看基材。

10. 哪些定制工艺能强化品牌形象?
结构上的定制,能让瓦楞纸箱无论摆在货架上还是送到顾客门口,都比普通运输纸箱更有存在感;有几种工艺可以做到这一点,又不必放弃基础的 FEFCO 箱型。开窗能让产品透过包装露出来,与托盘式或 FOL 类纸箱搭配效果很好,产品可以稳稳地放在开窗后面。标准矩形以外的异形模切,比如波浪形盖边或定制的摇盖轮廓,能增加辨识度,但需要和工厂更紧密地确认刀模能否做到。
只要面纸表面足够平滑、能留住压印,瓦楞纸板上也可以做压凸(击凸)和压凹,这通常意味着要搭配 E 楞或 F 楞这类微瓦楞,不宜用较粗的 A 楞或 C 楞。烫金和局部上光能让标志或关键图案更醒目,在货架上更出彩;两者要想效果好,都应在选面纸时就考虑到这道工艺,不要事后再补。
每种工艺都会多一道生产工序。因此,需求单应尽早写明定制要求,与 FEFCO 箱型和楞型一起确定,这样就能避免结构文件定稿后品牌团队才提出开窗、导致重新设计。结构和印后工艺规格出自同一份需求单,才能让有特色的设计在品牌实际需要的产量下依然可以量产。
11. 纸箱结构怎么配合营销目标?
瓦楞纸箱既是运输容器,也是营销载体;出色的设计会把结构和品牌放在一起决定,不会拆成两头各做各的、最后再交接。只为堆码效率选择的箱型,比如简单的常规开槽箱,依然可以通过印刷和印后工艺呈现鲜明的品牌形象;只为货架效果选择的箱型,比如开窗托盘,则要核实它能否经得住实际的堆码和运输。
决策顺序很重要。先确定 FEFCO 箱型和楞型,再在此基础上叠加品牌和印后工艺选择,比先有营销创意、再硬套到结构文件上产生的冲突更少。营销团队如果想要特定的开箱顺序或某种印刷效果,应在需求单阶段就和运输要求一起提出来,让结构设计师从一开始就兼顾两方面。
这也说明了生产端为什么要尽早参与:工厂如果在开刀模前就指出刀模限制或印后工艺约束,品牌就不会在稿件确认之后才发现冲突。把结构需求单和创意需求单当作一份文件来处理,不让它们只在打样阶段才碰头,做出来的包装往往在装卸平台和货架上都经得起考验。
12. 电商瓦楞纸箱怎么按产品定尺寸?
电商发货带来了零售货架包装不会遇到的压力:纸箱要经过自动分拣设备,在卡车或货车里随意堆叠,还要经过多个搬运环节,途中不会有人每一站都小心拆箱,纸箱必须全程护住产品。按产品定尺寸,也就是根据产品的实际尺寸设计刀模图,不套用通用的现货纸箱,可以降低与体积重相关的运费,并减少防止产品在运输中晃动所需的填充物。
电商纸箱选择楞型和纸板等级时,倾向于在减重和抗压性能之间求得平衡,因为多出来的箱重和多出来的尺寸一样,往往都会推高运费。C 楞或 B 楞单瓦结构能满足大多数轻量电商货件;较重或易碎的产品,即使材料成本更高,也值得采用强度更高的双瓦纸板。
运输防护还取决于封箱方式和内部配合是否协调:尺寸合适的纸箱,如果封箱胶带尺寸不够,运输途中仍可能出问题;稍大一些的纸箱,只要填充物到位、缓冲充分,也能表现良好。我们的飞机盒(电商快递盒)正是按这些定尺寸原则设计的,面向直接发货给消费者的品牌。
13. 品牌外观与供应链韧性怎么兼顾?
在我看过的瓦楞纸箱设计中,出色的作品都是从最初的草图阶段就把工厂当作设计伙伴,不会等创意工作完成后才把工厂当作供应商找来。无法在自动化瓦楞设备上生产的高端工艺,总是需要变通方案,而变通就要花时间。刀模图定稿之前先让生产端参与,品牌的视觉追求和供应链的现实条件往往能在中间找到平衡,不至于到打样阶段才发生冲突。
——Anthony
14. 我们能为您的瓦楞纸箱设计项目做什么?
我们自己制作定制刀模图、安排实物打样,并在厂内完成印刷和印后加工,因此在设计进入大货生产之前,您的边压强度和抗压强度目标值就已经确认到位。我们的团队把结构需求和品牌需求放在同一份需求单中处理,早期就发现刀模限制和印后工艺约束,不必等到打样失败之后。
无论您需要尺寸合适的电商飞机盒,还是带高端印后工艺的货架陈列瓦楞纸箱,我们的瓦楞与电商纸箱团队都能根据您的刀模图,报出可直接投产的规格方案。欢迎申请打样或联系我们询价,我们会在开印前帮您把文件的尺寸、材料和强度逐一核对一遍。
常见问题
瓦楞纸箱的“瓦楞”是什么意思?
瓦楞纸箱由瓦楞芯纸夹在一层或多层平整面纸之间粘合而成,这种结构让纸板的缓冲和抗压能力远超单张卡纸。瓦楞层有 A、B、C、E、F 等楞型,正是它决定了成品纸箱的缓冲性能、堆码强度和印刷质量。
纸箱主要分哪三类?
瓦楞包装通常分为三类:开槽型,如常规开槽箱(RSC,FEFCO 0201);套合型,箱盖整个套在箱底外面;折叠型或托盘型,包裹或托住产品,但不把产品完全封闭。FEFCO 的箱型代码体系其实分为九个大类,但这三类已经涵盖了大多数运输和零售用途。
定制瓦楞纸箱生产从哪一步开始?
生产瓦楞纸箱,首先要根据产品选定 FEFCO 箱型、纸板等级和楞型,然后制作内外尺寸都已确认的刀模图。接下来裁切实物样,测试是否达到边压强度或抗压强度目标值,再投入大货生产。在这个阶段,与像我们这样经验丰富的厂家合作,可以减少来回沟通。
在家怎么做一个小纸箱?
可以用一张瓦楞纸板或卡纸,参照简单的 FEFCO 式模板(比如托盘式或开槽式),用直尺和美工刀手工压痕、裁切,折成一个小纸箱。如果不只是做一次性原型,改用正规的刀模图并由专业打样切割,效果会比手工折叠可靠得多,每次做出来也更一致。
边压强度测试和抗压强度测试有什么区别?
边压强度测试(ECT)衡量的是瓦楞纸板材料本身的抗压能力,整箱抗压强度测试(BCT)衡量的是成型组装后的整只纸箱承受自上而下载荷的能力。两项数值都很重要:边压强度高的纸板,如果纸箱结构做得不好,整体表现仍可能不达标。所以关于瓦楞纸板抗压性能的研究,把边压强度看作预测指标,而不是能完全取代实物抗压测试的依据。
参考来源
相关推荐
瓦楞纸箱的“瓦楞”是什么意思?
瓦楞纸箱由瓦楞芯纸夹在一层或多层平整面纸之间粘合而成,这种结构让纸板的缓冲和抗压能力远超单张卡纸。瓦楞层有 A、B、C、E、F 等楞型,正是它决定了成品纸箱的缓冲性能、堆码强度和印刷质量。
纸箱主要分哪三类?
瓦楞包装通常分为三类:开槽型,如常规开槽箱(RSC,FEFCO 0201);套合型,箱盖整个套在箱底外面;折叠型或托盘型,包裹或托住产品,但不把产品完全封闭。FEFCO 的箱型代码体系其实分为九个大类,但这三类已经涵盖了大多数运输和零售用途。
定制瓦楞纸箱生产从哪一步开始?
生产瓦楞纸箱,首先要根据产品选定 FEFCO 箱型、纸板等级和楞型,然后制作内外尺寸都已确认的刀模图。接下来裁切实物样,测试是否达到边压强度或抗压强度目标值,再投入大货生产。在这个阶段,与像我们这样经验丰富的厂家合作,可以减少来回沟通。
在家怎么做一个小纸箱?
可以用一张瓦楞纸板或卡纸,参照简单的 FEFCO 式模板(比如托盘式或开槽式),用直尺和美工刀手工压痕、裁切,折成一个小纸箱。如果不只是做一次性原型,改用正规的刀模图并由专业打样切割,效果会比手工折叠可靠得多,每次做出来也更一致。
边压强度测试和抗压强度测试有什么区别?
边压强度测试(ECT)衡量的是瓦楞纸板材料本身的抗压能力,整箱抗压强度测试(BCT)衡量的是成型组装后的整只纸箱承受自上而下载荷的能力。两项数值都很重要:边压强度高的纸板,如果纸箱结构做得不好,整体表现仍可能不达标。所以关于瓦楞纸板抗压性能的研究,把边压强度看作预测指标,而不是能完全取代实物抗压测试的依据。