包装质量控制是一个系统化流程,通过检验、测试和验证,确保包装材料及成品在进入生产线或发运给客户前符合既定规格。做好质量控制,可以保护包装内部产品,帮助满足 FDA、欧盟及行业标准要求,并减少因破损、标签错误或封口失效造成的退货。任何正在建立或审核质量控制体系的团队,都应首先将验收标准书面化,并在首次正式生产前要求供应商提供签署的《合规声明》(Declaration of Compliance)和产前样品。
**简而言之:** 大多数包装质量控制都会在供应链的不同阶段进行外观、尺寸、功能、材料和标签检验,以尽早发现缺陷并避免不合格货物发运。 跌落、压缩和振动等标准机械测试均由具体的 ASTM 和 ISTA 标准规范,采购方应在采购订单中明确具体测试方案,以便准确验证。 基于 ISO 2859 或 ANSI/ASQ Z1.4 的可接受质量限(AQL)用于确定抽样数量和缺陷限值;当缺陷率超过 3% 或涉及监管要求时,应升级为 100% 全检。 有效的检验流程会将缺陷分为严重、主要和次要三类,并要求记录检验结果、提供带时间戳的照片以及及时采取纠正措施,以确保合规与质量。 受监管行业的包装合规通常要求提供《合规声明》及迁移测试等文件;自动化技术也越来越多地用于大批量外观和尺寸检查,以提高速度与准确性。
Yuanpackaging
探索包装解决方案
目录
- 包装质量控制体系应包含哪些检验?
- 哪些机械测试可以证明包装能够经受运输?
- 如何设定抽样与验收标准?
- 建立真正形成闭环的检验流程
- 受监管包装适用哪些合规规则?
- 自动化适合应用于包装检验的哪些环节?
- Yuan Packaging 如何将 QC 融入生产流程
- 为什么多数团队总是把包装 QC 当作事后补救?
- 获得可直接进行 QC 验收的包装,避免盲目试错
- 来源
- 常见问题
包装质量控制体系应包含哪些检验?
包装质量控制可分为五类检验,每一类都针对眼前的盒子、标签或袋子回答不同的问题。
- *外观检验** 检查划痕、颜色偏差、印刷错误,以及烫箔不均、覆膜起翘等表面处理缺陷。
- *尺寸检验** 确认刀模尺寸、纸板厚度和闭合公差符合规格,通常使用卡尺或通止规进行测量。
- *功能与结构检验** 测试磁吸闭合是否牢固、铰链能否经受反复开合,以及手提袋提手能否承受规定载荷。
- *材料检验** 核实基材克重、涂层完整性,以及所用材料是否与获批准的 FSC 或再生材料含量证书相符。
- *标签检验** 确认条形码可以正常扫描、成分表与法规要求的文案一致,以及批次代码印刷清晰可读。
将这些检验安排到供应链的不同节点:来料检验在原材料进入生产线前发现问题,在制检验发现生产过程中的偏差,终检发现装配错误,而出货前检验则是集装箱离开工厂前的最后一道检查。
哪些机械测试可以证明包装能够经受运输?
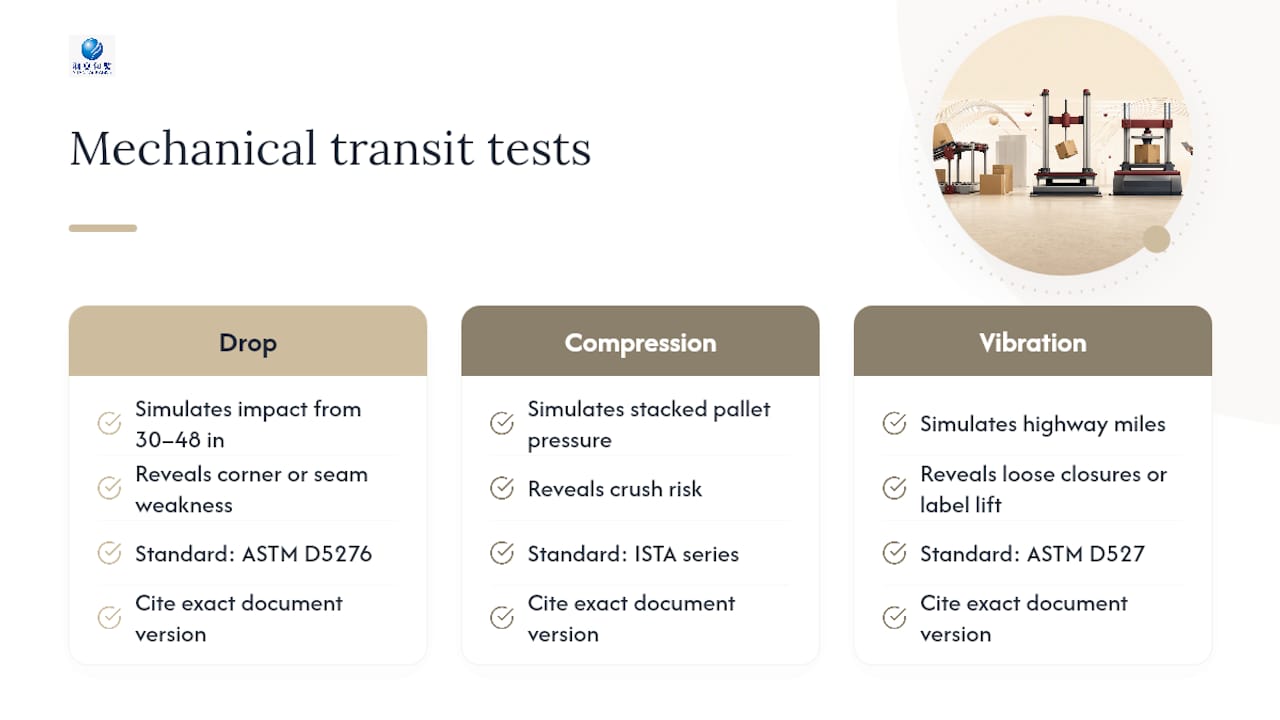
包装验证中有三项测试最为常见,每一项都模拟运输过程中不同的失效场景。 纸箱跌落测试,通常根据包装重量从 30 至 48 英寸的高度进行,可以暴露薄弱边角、接缝失效以及缓冲不足等问题。压缩测试将相当于托盘堆叠所产生的压力施加到单个外箱上,以确认包装在仓库堆码时不会被压垮。振动测试则模拟货物在公路运输中经历的长距离震动,可以发现静态测试难以暴露的闭合松动或标签起翘问题。
引用具体标准,而不是模糊描述。ISTA 测试系列涵盖模拟运输测试;ASTM D5276 规定跌落测试,ASTM D527 规定振动测试。如果零售商或大型零售采购方有自己的规格要求,则应以其要求为准。因此,采购订单中应明确写出具体文件版本和验收阈值,而不是只写“要求进行 ISTA 测试”。一家 精品硬盒生产商 应能够提供引用具体标准的实验室报告,而不是一份笼统的“通过/不通过”说明。
如何设定抽样与验收标准?
可接受质量限(Acceptable Quality Level,AQL)规定了样品中允许出现的最大不合格品比例,超过该限值时整批货物可能被拒收。大多数包装质量控制体系都会针对主要缺陷和次要缺陷设置不同的可接受质量限;对于食品接触或儿童安全相关包装,则会采用更严格的标准。抽样计算本身依据 ISO 2859,在美国对应 ANSI/ASQ Z1.4;它根据整批货物数量确定抽样数量,而不是要求逐件检查。
- 根据整批数量,从 ISO 2859 或 ANSI/ASQ Z1.4 表格中确定抽样数量。
- 分别为严重、主要和次要缺陷设定 AQL 阈值,而不是使用一个统一数字。
- 如果供应商最近两批货物的缺陷记录均超过 3%,或者包装用于受监管产品,则应升级为 100% 全检。
- 当抽样结果接近拒收阈值时,应增加第二项测试方案(跌落或压缩测试)。
建立真正形成闭环的检验流程
检验流程只有能够产生明确决策,而不仅仅是生成报告,才真正有效。可以先设定两个 KPI:每批货物的缺陷率,以及从抽样到签字确认的检验周期。然后统一规定检查项目以及缺陷分类方式。
- *严重缺陷**:任何会造成安全或法规不合格的问题,例如缺少过敏原警示,或防拆封封签无法正常密封。
- *主要缺陷**:终端消费者能够发现的功能或外观问题,例如颜色不匹配或铰链卡滞。
- *次要缺陷**:通常不会影响销售或功能的小瑕疵,例如内侧面板上的轻微划痕。
每份检验报告都应包含带时间戳的照片、与规格进行对比后的实测公差,以及明确的处理建议:接受、返工或拒收。当某批货物不合格时,纠正措施流程应要求供应商在规定期限内提交根本原因分析和修订后的流程,通常为 5–10 个工作日,并在下一批货物发运前进行复检。
**专业建议:** _在真正需要之前,就先建立好纠正措施模板。供应商处于交期压力下时,如果表格、时间节点和升级处理路径已经明确,通常会比临时在危机中协商更快推进。_
受监管包装适用哪些合规规则?
食品和药品包装承担着普通消费品包装没有的文件合规义务。供应商应提供《合规声明》以及迁移测试数据,以确认材料不会向食品迁移有害物质;这一要求源于 FDA 食品接触材料指南 ,并在欧盟法规 10/2011 中得到体现。在美国,包装检验节点应纳入更广泛的 FSMA 和 HACCP 计划,而不是单独附加;BRC 等 GFSI 基准认证方案也要求类似的整合。零售商还会增加自己的要求:Amazon 和 Walmart 都执行包装与标签规格,忽视这些要求可能导致扣款。环境方面, 欧盟包装废弃物规则 推动生产者责任和可回收性文件,与功能 QC 记录纳入同一套审核记录。
自动化适合应用于包装检验的哪些环节?
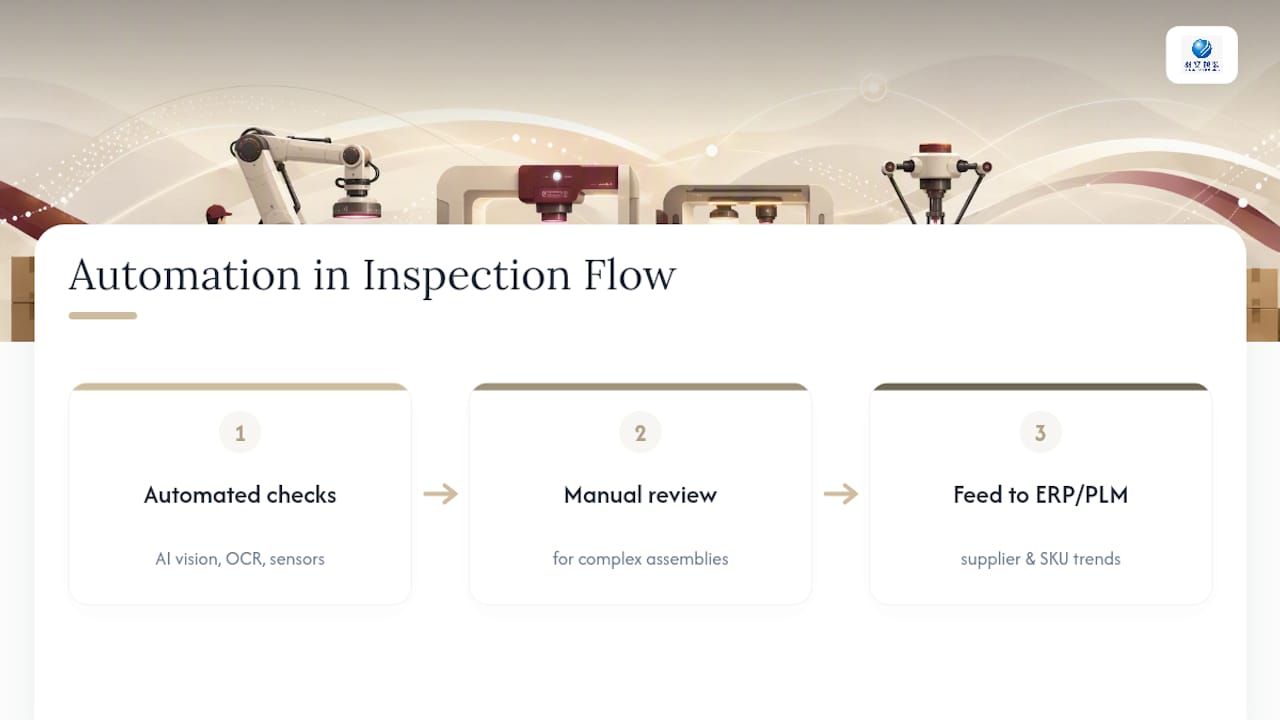
AI 视觉系统、OCR 条形码验证和在线传感器,如今可以在高速生产线上比人工目视更快地发现印刷缺陷、标签遗漏和尺寸偏差,这也是 包装机械行业 持续关注的趋势。对于大批量、规格重复的生产,自动化能够通过摄像头逐件检查,而不是只抽检样品,因此更容易体现投入价值。对于包含不同组件的复杂装配,例如带多个内托的精品硬盒,人工检查仍然很有价值。无论采用哪种组合,都应将数据导入 ERP 或 PLM 系统,让不同供应商和 SKU 的缺陷趋势集中显示在一个仪表板中,而不是散落在不同的电子表格里。
Yuan Packaging 如何将 QC 融入生产流程
在进行正式大货生产前,建议要求供应商提供已签署确认的产前样品、《合规声明》、食品接触基材的迁移测试报告,以及在适用情况下的防拆封功能证明。精品硬盒、压敏 标签、闭合结构的出货前检查应涵盖尺寸公差、印刷套准和结构承载能力。同一阶段还应核对材料采购是否符合 FSC 和再生材料含量声明,因为可持续性文件与质量文件越来越需要纳入同一份审核档案。
为什么多数团队总是把包装 QC 当作事后补救?
包装 QC 往往只有在货物损坏或零售商扣款之后才受到重视。这其实本末倒置。在任何一个样品寄出之前,就将验收标准写入设计简报,可以避免后续大多数争议。本周可以先调取最近三批供应商缺陷报告;如果目前还没有书面的 AQL 阈值,就建立一个。
_— Anthony_
获得可直接进行 QC 验收的包装,避免盲目试错
质量检查点可以嵌入生产的每一个阶段,这样就不会等到成品已经无法返工时,才拿规格表与出货货物逐项核对。与将检验外包给当月报价最低的机构的贸易代理不同,内部团队可以对精品硬盒、折叠纸盒、标签和手提袋进行尺寸、功能及材料检查,并准备好可供自身审核追踪的完整文件。
在联系我们之前,请准备好产品规格、要求执行的测试方案以及目标 AQL 水平。如果涉及食品或药品接触,也请提前准备好迁移测试要求。之后,您可以 申请产前样品,要求针对您的具体基材提供《合规声明》,或 获取报价 用于下一批生产。化妆品行业团队也可以直接查看我们的 美妆包装能力 ;如果在实物样品之前进行数字打样对您的审批流程很重要,那么这份 数字打样与产前样品流程对比 内容值得先阅读。
来源
常见问题
包装的 3P 是什么?
包装领域通常将 3P 定义为 Protect(保护)、Preserve(保持)和 Present(呈现):包装必须在物理层面保护产品、保持产品状态与保质期,并以有助于品牌在零售端呈现的方式展示产品。
包装适用哪些 ASTM 标准?
ASTM D5276 涵盖跌落测试,ASTM D527 涵盖振动测试,完整的 ASTM 包装标准目录 还列出了供应商合同中引用的其他材料和压缩测试标准。
质量控制的四种类型是什么?
在包装领域,四种核心检验类型是外观、尺寸、功能/结构和材料检验,每一种都针对不同类别的缺陷风险。
质量控制的五个步骤是什么?
典型的包装 QC 循环包括:定义验收标准;依据 AQL/ISO 2859 规则对批次进行抽样;检验并分类缺陷;通过照片和测量数据记录结果;最后通过纠正措施或批次处置决定完成闭环。
包装应该多久检验一次?
来料在接收时应进行检查,生产过程中持续进行在线检查,每一批货物在离开工厂前都需要进行出货前检验,无论供应商以往的记录看起来多么良好。